Domain spritzgussformen.de kaufen?
Wir ziehen mit dem Projekt
spritzgussformen.de um.
Sind Sie am Kauf der Domain
spritzgussformen.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain spritzgussformen.de kaufen?
Welche Art von Haarschnitt bevorzugt ein Mann: Nassschnitt oder Trockenschnitt?
Die Vorliebe für einen Nass- oder Trockenschnitt hängt von den individuellen Präferenzen des Mannes ab. Ein Nassschnitt wird oft bevorzugt, da er eine präzisere und gleichmäßigere Formgebung ermöglicht. Ein Trockenschnitt kann jedoch für Männer mit lockigem oder welligem Haar vorteilhaft sein, da er das natürliche Haarvolumen besser berücksichtigt. Letztendlich ist es wichtig, dass der Haarschnitt den Bedürfnissen und Wünschen des Mannes entspricht. **
Was sind Spritzgussformen?
Was sind Spritzgussformen? Spritzgussformen sind Werkzeuge, die verwendet werden, um Kunststoffe in bestimmte Formen zu gießen. Sie bestehen aus zwei Hälften, die zusammengefügt werden, um den Hohlraum zu bilden, in den das geschmolzene Material eingespritzt wird. Durch den Einsatz von Spritzgussformen können komplexe und präzise Kunststoffteile in großen Stückzahlen hergestellt werden. Diese Formen sind entscheidend für die Effizienz und Qualität in der Kunststoffindustrie. **
Ähnliche Suchbegriffe für Nassschnitt
Top-Angebote
Produkte zum Begriff Nassschnitt:
-
Dolmetsch, Heiner: Der WerkzeugbauDer Werkzeugbau , Metalltechnik Fachbildung , Batteriemanagementsysteme (BMS) > Batterien, BMS & Brennstoffzellen , Auflage: 19. Auflage, Erscheinungsjahr: 20250401, Titel der Reihe: Europa-Fachbuchreihe für Metallberufe##, Autoren: Dolmetsch, Heiner~Ihwe, Roland~Klein, Wolfgang~Gengenbach, Frank~Ott, Friedrich~Didi, Mirja, Auflage: 25019, Auflage/Ausgabe: 19. Auflage, Seitenzahl/Blattzahl: 384, Keyword: Aus u. Weiterbildung; Industriemechanik; Metalltechnik; Werkzeuge, Fachschema: Metallgewerbe / Berufsbezogenes Schulbuch~Metallurgie~Werkzeug / Berufsbezogenes Schulbuch~Berufsbildende Schule - Berufsschule, Fachkategorie: Berufsausbildung~Schule und Lernen: Berufsausbildung, Warengruppe: HC/Berufsschulbücher, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Länge: 240, Breite: 170, Höhe: 17, Gewicht: 648, Produktform: Kartoniert,36,90 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
DesignDesign , The Definitive Visual History , > , Erscheinungsjahr: 20230323, Produktform: Leinen, Seitenzahl/Blattzahl: 400, Themenüberschrift: DESIGN / Reference, Keyword: design; dk design; design book; design movements; designers; the design of everyday things; principles of design; contemporary design; graphic design; industrial design; product design; furniture design; car design; design and technology; bauhaus; british designs; history of design; art deco; arts and craft movement; art nouveau; italian design; scandinavian style; modernism; mid-century modern; postmodernism; typography; william morris; Jonathan Ive; IKEA, Fachschema: Englische Bücher / Kunst, Architektur, Fotografie~Architekt / Innenarchitekt~Innenarchitektur - Innenarchitekt~Kunstgeschichte~Neunzehntes Jahrhundert~Industrial Design~Produktdesign, Fachkategorie: Produktdesign~Kunst: allgemeine Themen~Nachschlagewerke, Zeitraum: 19. Jahrhundert (1800 bis 1899 n. Chr.), Style: Art Nouveau~Arts and Crafts-Stil, Warengruppe: HC/Innenarchitektur/Design, Fachkategorie: Kunstgeschichte, Text Sprache: eng, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Verlag: Dorling Kindersley Ltd., Verlag: Dorling Kindersley Ltd., Länge: 289, Breite: 244, Höhe: 32, Gewicht: 1995, Produktform: Gebunden, Genre: Importe, Genre: Importe, Vorgänger: 2056815, Vorgänger EAN: 9780241412954 9780241185650, Herkunftsland: CHINA, VOLKSREPUBLIK (CN), Katalog: LIB_ENBOOK, Katalog: Gesamtkatalog, Katalog: Internationale Lagertitel, Katalog: internationale Titel, Katalog: Kennzeichnung von Titeln mit einer Relevanz > 30, Katalog: Lagerartikel, Book on Demand, ausgew. Medienartikel, Relevanz: 0035, Tendenz: -1, Unterkatalog: AK, Unterkatalog: Bücher, Unterkatalog: Hardcover, Unterkatalog: Lagerartikel,30,75 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wie erfolgt die Reinigung und Entrostung von Spritzgussformen?
Die Reinigung und Entrostung von Spritzgussformen erfolgt in der Regel durch mechanische oder chemische Verfahren. Mechanische Verfahren umfassen das Schleifen, Bürsten oder Strahlen der Formen, um Rost und Verschmutzungen zu entfernen. Chemische Verfahren beinhalten die Verwendung von speziellen Reinigungsmitteln oder Säuren, um den Rost zu lösen und die Formen zu reinigen. **
-
Was sind die wichtigsten Schritte bei der Herstellung von Formen im Formenbau?
Die wichtigsten Schritte bei der Herstellung von Formen im Formenbau sind das Design der Form, die Auswahl des richtigen Materials und die Herstellung des Werkstücks durch Gießen oder Spritzgießen. Anschließend erfolgt die Bearbeitung und Nachbearbeitung der Form, um die gewünschte Formgenauigkeit und Oberflächenqualität zu erreichen. Zum Schluss wird die Form getestet und gegebenenfalls angepasst, um sicherzustellen, dass sie den Anforderungen entspricht. **
-
Was sind die grundlegenden Schritte beim Formenbau für die Herstellung von Kunststoffteilen?
Die grundlegenden Schritte beim Formenbau für die Herstellung von Kunststoffteilen sind das Design der Form, die Herstellung des Werkzeugs und die eigentliche Formgebung des Kunststoffteils. Zuerst wird ein Formenkonzept erstellt, dann wird die Form hergestellt, meist aus Stahl oder Aluminium. Anschließend wird der geschmolzene Kunststoff in die Form eingespritzt und abgekühlt, um das gewünschte Kunststoffteil zu erhalten. **
-
Was sind die grundlegenden Schritte beim Formenbau für die Herstellung von Kunststoffteilen?
Die grundlegenden Schritte beim Formenbau für die Herstellung von Kunststoffteilen sind das Design der Form, die Herstellung des Werkzeugs und die eigentliche Formgebung des Kunststoffteils. Zuerst wird ein Formenbauwerkzeug entworfen, das die gewünschte Form des Kunststoffteils ermöglicht. Anschließend wird das Werkzeug hergestellt und der Kunststoff wird in die Form eingespritzt, um das Teil zu formen. **
"Was sind die grundlegenden Schritte beim Formenbau für die Herstellung von Kunststoffteilen?"
Die grundlegenden Schritte beim Formenbau für die Herstellung von Kunststoffteilen sind das Design der Form, die Herstellung des Werkzeugs und die eigentliche Formgebung. Zuerst wird das gewünschte Teil entworfen und die Form entsprechend gestaltet. Anschließend wird das Werkzeug hergestellt und der Kunststoff wird in die Form eingespritzt, um das Teil herzustellen. **
Wie können Entformungshilfen in der Herstellung von Gießformen und Formenbau eingesetzt werden?
Entformungshilfen wie Trennmittel oder Antihaftbeschichtungen werden auf die Formenoberfläche aufgetragen, um ein einfaches Ablösen des gegossenen Teils zu ermöglichen. Sie reduzieren Reibung und Haftung zwischen Form und Gussmaterial. Dadurch wird die Lebensdauer der Formen verlängert und die Qualität der gegossenen Teile verbessert. **
Top-Angebote
Produkte zum Begriff Nassschnitt:
-
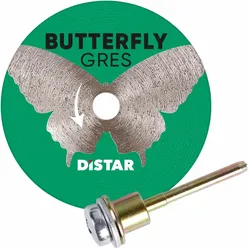
DiSTAR Diamanttrennscheibe Butterfly - Ø 45 mm (Nassschnitt)DiSTAR Diamanttrennscheibe Butterfly Ø 45 mm, Schaft 3,2 mm (Art. FA11058) Die Butterfly ist eine Scheibe für Rotationswerkzeuge, nicht für Winkelschleifer: Der Schaft misst 3,2 mm – das entspricht 1/8 Zoll und damit der gängigen Spannzangengröße von Geräten der Dremel-Klasse. Mit 0,6 mm Schnittbreite und einem empfohlenen Drehzahlbereich von 15.000 bis 20.000 U/min ist sie für feine Ausschnitte und Detailarbeiten in Feinsteinzeug gemacht. Ø 45 mm Durchmesser 0,6 mm Schnitt-Breite 3,2 mm Schaft 15–20.000 U/min Passt sie auf Ihre Maschine? Der Schaft von 3,2 mm entspricht 1/8 Zoll. Das ist die Standardspannzange von Rotationswerkzeugen – Dremel und Baugleiche. Auf einen Winkelschleifer passt diese Scheibe nicht: weder mechanisch noch von der Drehzahl her, denn ein 125er dreht rund 11.000 U/min und liegt damit unter dem empfohlenen Bereich. Warum eine kleine Scheibe langsamer schneidet – auch bei gleicher Drehzahl Eine Diamantscheibe schneidet nicht über die Drehzahl, sondern über die Umfangsgeschwindigkeit: darüber, wie schnell das Diamantkorn am Scheibenrand über das Material fährt. Und die hängt am Durchmesser. Bei halbem Durchmesser ist bei gleicher Drehzahl auch nur die halbe Geschwindigkeit im Schnitt. Deshalb ist eine Mini-Scheibe auf einem normalen Winkelschleifer nicht schnell, sondern langsam: Ø 125 mm bei 11.000 U/min rund 72 m/s – der Normalfall am Winkelschleifer Ø 76 mm bei 11.000 U/min rund 44 m/s Ø 50 mm bei 11.000 U/min rund 29 m/s – weniger als die Hälfte Ø 45 mm bei 20.000 U/min rund 47 m/s – deshalb brauchen kleine Scheiben schnelle Maschinen Ø 54 mm bei 20.000 U/min rund 57 m/s Was das für die Praxis heißt Eine Mini-Scheibe arbeitet sich langsamer durch das Material – das ist normal und kein Mangel. Der Fehler, den fast jeder macht: mit Druck nachhelfen. Druck erzeugt aber nur Wärme und Kantenausbrüche, und bei 0,6 bis 0,8 mm Scheibendicke ist er der schnellste Weg zum Verlaufen. Mini-Scheiben werden geführt, nicht gedrückt. Wofür sie gemacht ist Ausschnitte für Betätigungsplatten Der klassische Fall: ein rechteckiger Ausschnitt mitten in der Fliese, dessen Kanten hinter dem Rahmen verschwinden müssen – aber nicht mehr. Revisionsklappen und Lüftungsgitter Öffnungen, die maßgenau sitzen müssen und deren Ecken sichtbar bleiben. Steckdosen und Schalterdosen Kleine Ausschnitte, bei denen eine 125er-Scheibe über die Ecke hinausschneidet. Nacharbeiten und Mosaik Kleinteilige Anpassungen, bei denen eine große Scheibe zu viel mitnimmt. Eine runde Scheibe kann eine Innenecke nur so scharf ausschneiden, wie ihr eigener Radius es zulässt: Eine Ø-50-mm-Scheibe hinterlässt an der Ecke einen Radius von 25 mm. Für kleinere Innenradien brauchen Sie ein anderes Werkzeug – einen Fingerfräser, einen Fräskegel oder einen Diamantdraht. Dünne Scheiben: der Vorteil und die Grenze Scheibendicken von 0,6 bis 0,8 mm sind der Grund, warum diese Werkzeuge existieren. Je weniger Material der Schnitt wegnimmt, desto präziser lässt sich ein Ausschnitt setzen – und desto weniger Kraft muss ins Material. Minimaler Materialverlust Ein 0,8-mm-Schnitt nimmt weniger als die Hälfte dessen weg, was eine 2-mm-Scheibe kostet. Bei einem Ausschnitt für eine Betätigungsplatte entscheidet das über die Passung. Weniger Kraft, weniger Ausbrüche Weniger Material im Schnitt heißt weniger Kraft in der Glasur – die häufigste Ursache für Absplitterungen an der Schnittkante. Die harte Grenze: Seitenkräfte Eine 0,8-mm-Scheibe hat kaum Biegesteifigkeit. Verkanten, Hebeln oder seitliches Schleifen verbiegt oder bricht sie. Wenig Wärmespeicher Dünn heißt auch: wenig Masse, die Wärme aufnehmen kann. Wasser oder Kühlpausen sind hier wichtiger als bei einer dicken Scheibe. Nie seitlich belasten Der Schnitt muss immer gerade geführt werden. Sobald Sie die Scheibe im Schnitt verdrehen, um die Richtung zu korrigieren, arbeitet die volle Vorschubkraft auf die Flanke einer 0,8 mm dünnen Scheibe. Wenn die Richtung nicht stimmt: Maschine heraus, neu ansetzen. Nass oder trocken DiSTAR gibt Trocken- und Nassschnitt frei und empfiehlt die Wasserzufuhr. Bei 0,6 mm Scheibendicke und Drehzahlen um 20.000 U/min ist das nachvollziehbar: Es ist kaum Material vorhanden, das Wärme aufnehmen kann. Mit Wasser Längere Standzeit, kein Staub, saubere Schnittkante. Bei Rotationswerkzeugen genügt oft ein feuchter Schwamm neben der Schnittstelle. Trocken Möglich, aber nur in kurzen Durchgängen mit Pausen. Und mit Atemschutz – der Keramikstaub ist quarzhaltig. Kleine Scheibe, kleiner Wärmespeicher Bei Ø 45 bis 76 mm ist wenig Masse vorhanden, die Wärme aufnehmen kann – und die Scheibe steckt beim Ausschnittschneiden oft tief im Material, wo Luft kaum kühlt. Arbeiten Sie deshalb mit Wasser, wo es möglich ist, und sonst in kurzen Durchgängen mit Pausen. Eine überhitzte dünne Scheibe verzieht sich, verläuft im Schnitt und verliert Diamant. Arbeitstechnik 1 Anriss auf der Sichtseite setzen Und zwa17,95 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Dolmetsch, Heiner: Der WerkzeugbauDer Werkzeugbau , Metalltechnik Fachbildung , Batteriemanagementsysteme (BMS) > Batterien, BMS & Brennstoffzellen , Auflage: 19. Auflage, Erscheinungsjahr: 20250401, Titel der Reihe: Europa-Fachbuchreihe für Metallberufe##, Autoren: Dolmetsch, Heiner~Ihwe, Roland~Klein, Wolfgang~Gengenbach, Frank~Ott, Friedrich~Didi, Mirja, Auflage: 25019, Auflage/Ausgabe: 19. Auflage, Seitenzahl/Blattzahl: 384, Keyword: Aus u. Weiterbildung; Industriemechanik; Metalltechnik; Werkzeuge, Fachschema: Metallgewerbe / Berufsbezogenes Schulbuch~Metallurgie~Werkzeug / Berufsbezogenes Schulbuch~Berufsbildende Schule - Berufsschule, Fachkategorie: Berufsausbildung~Schule und Lernen: Berufsausbildung, Warengruppe: HC/Berufsschulbücher, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Länge: 240, Breite: 170, Höhe: 17, Gewicht: 648, Produktform: Kartoniert,36,90 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
DesignDesign , The Definitive Visual History , > , Erscheinungsjahr: 20230323, Produktform: Leinen, Seitenzahl/Blattzahl: 400, Themenüberschrift: DESIGN / Reference, Keyword: design; dk design; design book; design movements; designers; the design of everyday things; principles of design; contemporary design; graphic design; industrial design; product design; furniture design; car design; design and technology; bauhaus; british designs; history of design; art deco; arts and craft movement; art nouveau; italian design; scandinavian style; modernism; mid-century modern; postmodernism; typography; william morris; Jonathan Ive; IKEA, Fachschema: Englische Bücher / Kunst, Architektur, Fotografie~Architekt / Innenarchitekt~Innenarchitektur - Innenarchitekt~Kunstgeschichte~Neunzehntes Jahrhundert~Industrial Design~Produktdesign, Fachkategorie: Produktdesign~Kunst: allgemeine Themen~Nachschlagewerke, Zeitraum: 19. Jahrhundert (1800 bis 1899 n. Chr.), Style: Art Nouveau~Arts and Crafts-Stil, Warengruppe: HC/Innenarchitektur/Design, Fachkategorie: Kunstgeschichte, Text Sprache: eng, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Verlag: Dorling Kindersley Ltd., Verlag: Dorling Kindersley Ltd., Länge: 289, Breite: 244, Höhe: 32, Gewicht: 1995, Produktform: Gebunden, Genre: Importe, Genre: Importe, Vorgänger: 2056815, Vorgänger EAN: 9780241412954 9780241185650, Herkunftsland: CHINA, VOLKSREPUBLIK (CN), Katalog: LIB_ENBOOK, Katalog: Gesamtkatalog, Katalog: Internationale Lagertitel, Katalog: internationale Titel, Katalog: Kennzeichnung von Titeln mit einer Relevanz > 30, Katalog: Lagerartikel, Book on Demand, ausgew. Medienartikel, Relevanz: 0035, Tendenz: -1, Unterkatalog: AK, Unterkatalog: Bücher, Unterkatalog: Hardcover, Unterkatalog: Lagerartikel,30,75 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Welche Art von Haarschnitt bevorzugt ein Mann: Nassschnitt oder Trockenschnitt?
Die Vorliebe für einen Nass- oder Trockenschnitt hängt von den individuellen Präferenzen des Mannes ab. Ein Nassschnitt wird oft bevorzugt, da er eine präzisere und gleichmäßigere Formgebung ermöglicht. Ein Trockenschnitt kann jedoch für Männer mit lockigem oder welligem Haar vorteilhaft sein, da er das natürliche Haarvolumen besser berücksichtigt. Letztendlich ist es wichtig, dass der Haarschnitt den Bedürfnissen und Wünschen des Mannes entspricht. **
-
Was sind Spritzgussformen?
Was sind Spritzgussformen? Spritzgussformen sind Werkzeuge, die verwendet werden, um Kunststoffe in bestimmte Formen zu gießen. Sie bestehen aus zwei Hälften, die zusammengefügt werden, um den Hohlraum zu bilden, in den das geschmolzene Material eingespritzt wird. Durch den Einsatz von Spritzgussformen können komplexe und präzise Kunststoffteile in großen Stückzahlen hergestellt werden. Diese Formen sind entscheidend für die Effizienz und Qualität in der Kunststoffindustrie. **
-
Wie erfolgt die Reinigung und Entrostung von Spritzgussformen?
Die Reinigung und Entrostung von Spritzgussformen erfolgt in der Regel durch mechanische oder chemische Verfahren. Mechanische Verfahren umfassen das Schleifen, Bürsten oder Strahlen der Formen, um Rost und Verschmutzungen zu entfernen. Chemische Verfahren beinhalten die Verwendung von speziellen Reinigungsmitteln oder Säuren, um den Rost zu lösen und die Formen zu reinigen. **
-
Was sind die wichtigsten Schritte bei der Herstellung von Formen im Formenbau?
Die wichtigsten Schritte bei der Herstellung von Formen im Formenbau sind das Design der Form, die Auswahl des richtigen Materials und die Herstellung des Werkstücks durch Gießen oder Spritzgießen. Anschließend erfolgt die Bearbeitung und Nachbearbeitung der Form, um die gewünschte Formgenauigkeit und Oberflächenqualität zu erreichen. Zum Schluss wird die Form getestet und gegebenenfalls angepasst, um sicherzustellen, dass sie den Anforderungen entspricht. **
Ähnliche Suchbegriffe für Nassschnitt
-
Was sind die grundlegenden Schritte beim Formenbau für die Herstellung von Kunststoffteilen?
Die grundlegenden Schritte beim Formenbau für die Herstellung von Kunststoffteilen sind das Design der Form, die Herstellung des Werkzeugs und die eigentliche Formgebung des Kunststoffteils. Zuerst wird ein Formenkonzept erstellt, dann wird die Form hergestellt, meist aus Stahl oder Aluminium. Anschließend wird der geschmolzene Kunststoff in die Form eingespritzt und abgekühlt, um das gewünschte Kunststoffteil zu erhalten. **
-
Was sind die grundlegenden Schritte beim Formenbau für die Herstellung von Kunststoffteilen?
Die grundlegenden Schritte beim Formenbau für die Herstellung von Kunststoffteilen sind das Design der Form, die Herstellung des Werkzeugs und die eigentliche Formgebung des Kunststoffteils. Zuerst wird ein Formenbauwerkzeug entworfen, das die gewünschte Form des Kunststoffteils ermöglicht. Anschließend wird das Werkzeug hergestellt und der Kunststoff wird in die Form eingespritzt, um das Teil zu formen. **
-
"Was sind die grundlegenden Schritte beim Formenbau für die Herstellung von Kunststoffteilen?"
Die grundlegenden Schritte beim Formenbau für die Herstellung von Kunststoffteilen sind das Design der Form, die Herstellung des Werkzeugs und die eigentliche Formgebung. Zuerst wird das gewünschte Teil entworfen und die Form entsprechend gestaltet. Anschließend wird das Werkzeug hergestellt und der Kunststoff wird in die Form eingespritzt, um das Teil herzustellen. **
-
Wie können Entformungshilfen in der Herstellung von Gießformen und Formenbau eingesetzt werden?
Entformungshilfen wie Trennmittel oder Antihaftbeschichtungen werden auf die Formenoberfläche aufgetragen, um ein einfaches Ablösen des gegossenen Teils zu ermöglichen. Sie reduzieren Reibung und Haftung zwischen Form und Gussmaterial. Dadurch wird die Lebensdauer der Formen verlängert und die Qualität der gegossenen Teile verbessert. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.